江苏轧辊产业观察:从冷热轧辊选型到堆焊修复的降本路径
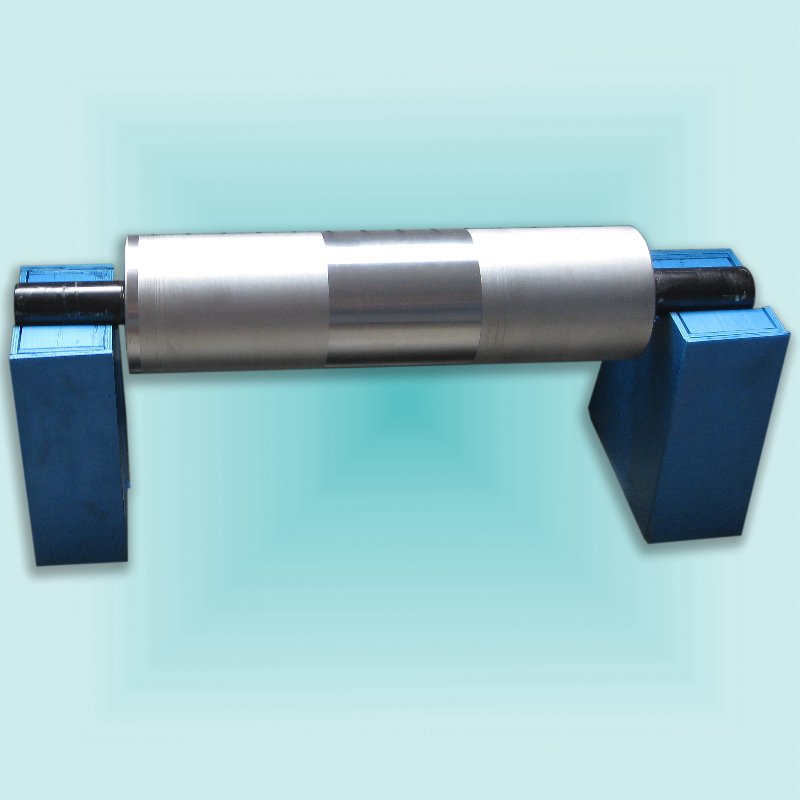
江苏作为国内冶金装备配套产业的核心集聚区之一,轧辊制造与修复能力直接影响着长三角乃至全国钢铁、有色加工企业的生产节奏。据中国铸造协会轧辊分会公开数据,国内轧辊年消耗量长期维持在百万吨级规模,其中冷轧辊与热轧辊合计占比超过六成,而江苏地区聚集了相当数量的轧辊生产厂家与专业修复服务商。对轧机用户而言,轧辊不只是易损件,更是决定板带表面质量与成材率的关键工艺装备,选型、使用与修复三个环节的成本控制逻辑值得系统梳理。
冷轧辊与热轧辊:工况差异决定材质路线
冷轧辊工作在常温或低温轧制环境,承受的是高接触应力、周期性弯曲与表面磨损,对硬度均匀性、淬硬层深度和抗剥落能力要求苛刻,主流方案多为锻钢轧辊,材质以9Cr2Mo、9Cr3Mo、MC5等合金锻钢为代表,经调质与感应淬火后辊面硬度通常控制在HSD 90以上。热轧辊则相反,需长期面对高温氧化、热疲劳裂纹与冷却水交替作用,铸铁轧辊(尤其是无限冷硬铸铁、高铬铸铁)与锻钢轧辊各有适用区间:粗轧机架偏好高强度锻钢或合金铸铁,精轧前段则常见高铬复合辊。
江苏轧辊生产厂家在供货实践中普遍采用“工况反推材质”的选型方法,即先确认机架位置、轧制力、轧制速度与冷却条件,再确定辊身硬度梯度与残余奥氏体控制指标。这一做法比单纯按图纸加工更能降低早期失效概率。
轧辊价格背后的隐性成本账
采购方关注轧辊价格时,容易只看单支报价而忽略吨钢辊耗。以某江苏冷轧配套企业公开的生产统计为例,一支Φ500mm级锻钢冷轧辊若因淬硬层偏浅导致提前下机,其单次磨削量增加、换辊频次上升,综合辊耗成本可上升15%至25%。合理的比价方式应折算为“元/吨合格产量”,把磨削余量、重淬次数与停机时间一并计入。
- 确认供货方是否具备光谱分析与超声波探伤记录,材质与内部缺陷是价格差异的主要来源;
- 关注辊颈与辊身的过渡圆角工艺,疲劳裂纹多起源于此;
- 批量定制时要求提供硬度梯度曲线,而非单一表面硬度值。
轧辊修复与堆焊:延长服役周期的现实选择
当辊面出现磨损、剥落或热裂纹时,直接报废并非唯一选项。轧辊堆焊通过埋弧或明弧工艺在辊面熔敷合金层,配合后续热处理与精加工,可使部分热轧辊恢复至接近新辊的使用状态。行业实践中,堆焊修复成本通常为新辊采购价的三到五成,交期也明显短于定制新辊。需要提醒的是,堆焊并非万能:基体疲劳损伤严重或芯部裂纹超标的轧辊,修复后仍有断裂风险,修复前的无损检测评估不可省略。
轧辊修复的另一条路径是机械磨削改小,适用于辊面损伤较浅、机架对辊径公差宽容的情形。江苏部分专业修复企业已形成“检测—评估—堆焊或改小—热处理—精磨”的闭环流程,并配套轧机备件库存管理服务,帮助用户压缩突发停机带来的损失。
定制化趋势下的供应链协同
随着下游汽车板、家电板与高牌号硅钢对板形精度要求提升,轧辊定制正从“按图加工”转向“按工艺参数定制”。具备锻造、热处理、精加工一体化能力的江苏轧辊企业,在交期响应与批次一致性上更具优势。对轧机用户而言,与其在多家供应商间反复比价,不如与具备修复能力的厂家建立长期协作,把新辊采购、在役监测与堆焊修复纳入同一份辊役管理台账,这才是轧辊全生命周期成本真正可控的路径。